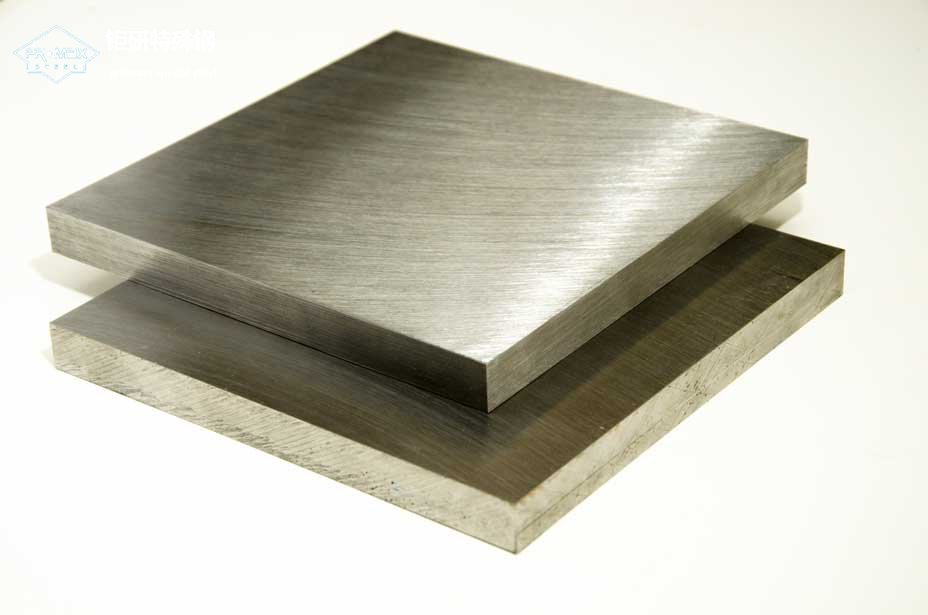
NAK80作为一种预硬塑料模具钢,因其优异的抛光性能和均匀的组织结构被广泛应用于高光洁度要求的模具制造。镜面抛光过程中,振纹的出现直接影响模具表面质量,甚至导致产品报废。
材料内部残留应力是振纹产生的主要诱因之一。虽然NAK80在出厂时已完成预硬处理,但后续的机械加工仍会引入新的应力集中。当进行抛光作业时,这些应力在高速摩擦作用下释放,形成周期性微观变形,*终表现为肉眼可见的规则纹路。
抛光工艺参数设置不当会加剧振纹形成。过高的抛光转速会使砂纸或研磨膏对钢材表面产生剧烈冲击,引发高频率振动。而压力不均则会导致抛光力场分布失衡,使不同区域的材料去除率产生差异。这种差异在镜面状态下会被放大,形成明暗相间的带状条纹。
材料纯净度对抛光缺陷具有决定性影响。NAK80虽然采用真空熔炼技术,但若冶炼过程中产生成分偏析或非金属夹杂物,这些缺陷在抛光时会因硬度差异而形成拖尾现象。特别当夹杂物尺寸超过5微米时,极易形成线状划痕。
针对振纹问题的改进需从多维度着手。在机械加工阶段采用对称分层切削策略,有效分散加工应力。粗抛光时使用直径较大的硬质木棒作为支撑工具,避免局部压力集中。精抛前采用420℃低温应力消除处理,保持材料硬度不变的前提下释放约65%的残余应力。
抛光介质的选择同样关键。 diamond研磨膏的粒径梯度应控制在3-5微米范围内渐进变化,每道工序必须彻底清洁工作面。使用超声波清洗设备能有效去除嵌在材料表面的磨料颗粒,防止交叉污染。
**相关问答:**
问:NAK80抛光时出现规则间隔条纹该如何处理?
答:建议退回上一道砂纸工序重新打磨,调整抛光机转速至800-1200rpm范围,采用十字交叉抛光法改变纹路方向。同时检查抛光工具是否出现偏心磨损。
问:如何预防NAK80模具的抛光振纹?
答:在精加工阶段采用顺铣方式减少切削振动,粗抛光前进行磁粉探伤检测应力分布。设置合理的抛光余量梯度,建议每阶段去除量不超过前道工序痕迹深度的1.5倍。