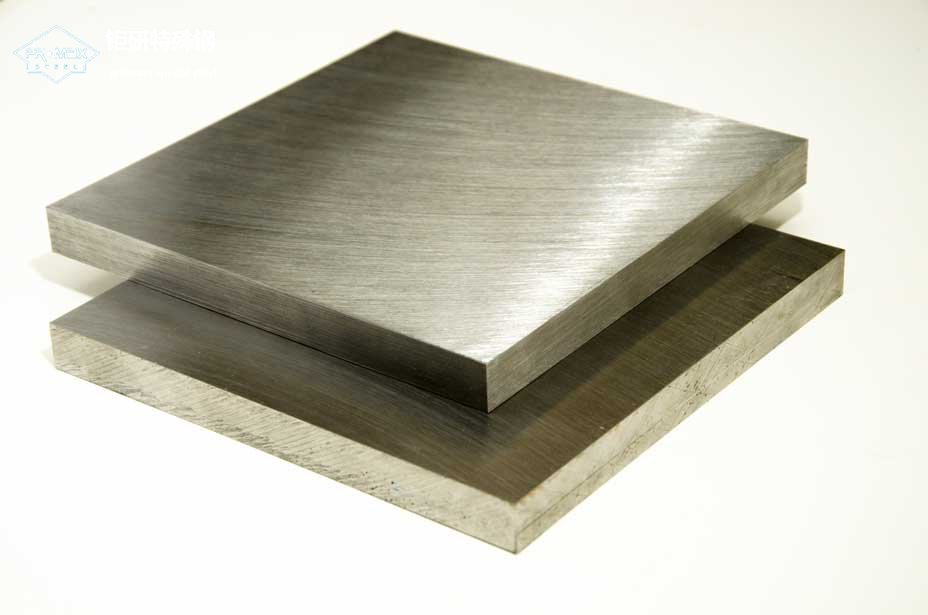
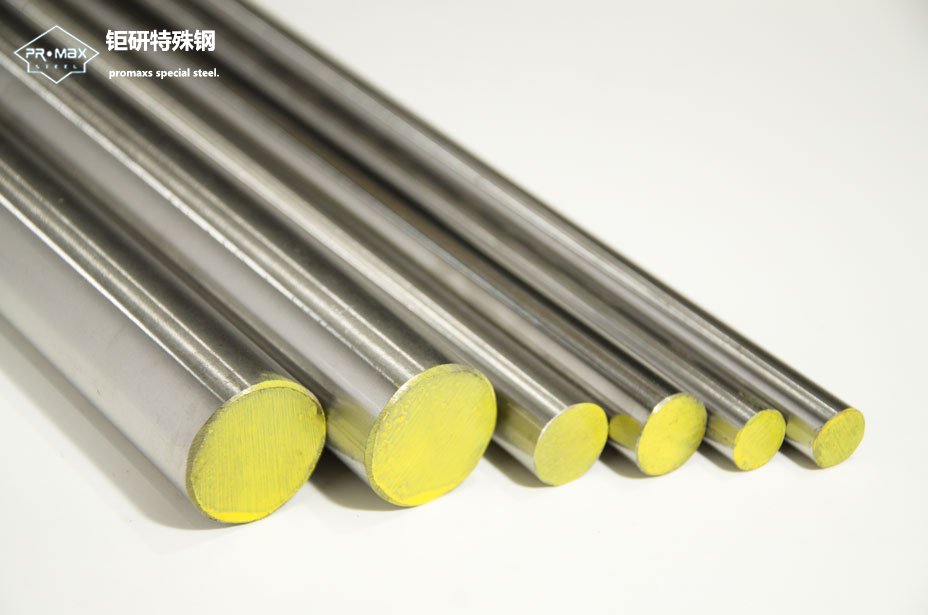
S136钢材在模具制造领域应用广泛。这种材料具备优异的抛光性与耐腐蚀性,适合高要求的外观件生产。关于其*薄加工厚度,实际数值受多重因素影响。
材料硬度是关键因素。S136在淬火处理后达到HRC 48-52,较高硬度支撑薄壁结构稳定性。常规加工条件下,厚度0.5毫米的型腔仍能保持结构完整。特殊工艺处理的精密模具中,局部厚度可降至0.3毫米。
加工方式直接影响可实现的*小厚度。慢走丝线切割比传统铣削更易控制薄壁变形。电火花加工时放电参数需**控制,避免薄区过烧。真空热处理能有效减少氧化层,保持薄壁部位材料性能。
模具结构设计需考虑材料流动与冷却均匀性。过薄区域易出现填充不足或冷却应力集中。加强肋设计能提升薄壁区域刚性,避免注塑压力导致变形。合理的脱模斜度有助于薄壁制品顺利脱模。
使用环境决定厚度下限。腐蚀性塑料如PVC会侵蚀薄壁区域,需增加保护涂层。长期热循环工况下,过薄区域易产生疲劳裂纹。定期维护可延长薄壁结构模具的使用寿命。
**相关问答**
问:S136钢材做薄壁模具需要特别注意什么?
答:重点关注热处理工艺选择与冷却水道布局。建议采用分段淬火降低内应力,冷却水道距型腔表面保持合理距离,避免局部过热或冷却不均。
问:0.3毫米厚度的S136模具能使用多久?
答:使用寿命取决于塑料材料与生产周期。使用非腐蚀性塑料在正常维护下可达50-80万模次,但需每5万模次进行表面状态检测与预防性保养。