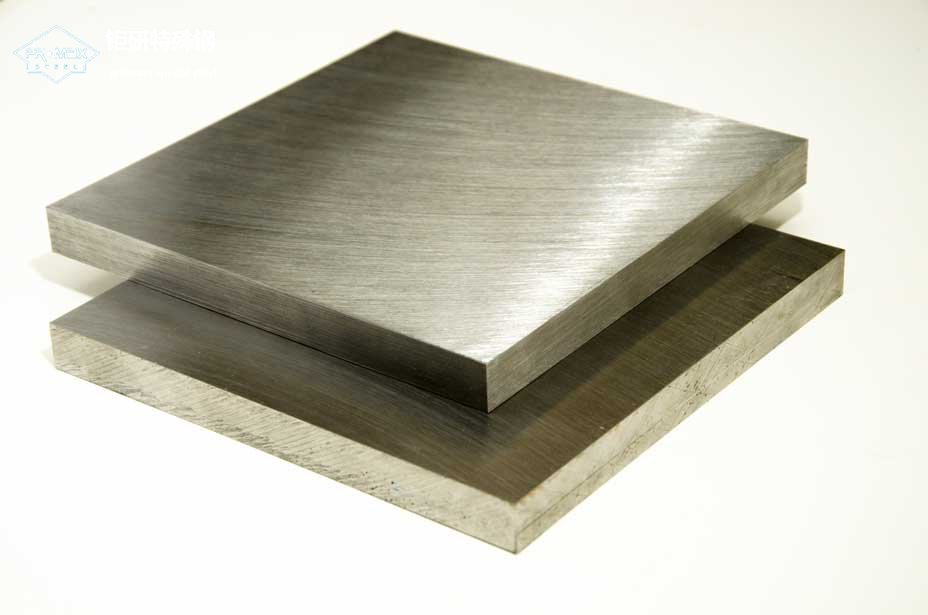
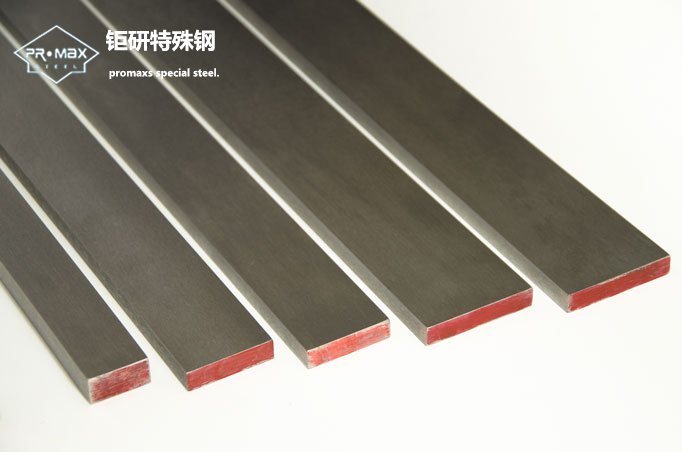
很多新人采购下单,只报牌号尺寸,分不清毛料、光板、精板,到货之后才发现还要大量打磨铣削,耽误加工进度,增加 CNC 工时成本。毛料:锻造之后原始板材,表面黑皮,尺寸余量很大,需要大量铣磨,价格*低,适合对尺寸精度不敏感的粗工装。光板:六面铣平,表面加工,留少量磨量,大部分模具厂常用,到手还需要研磨。精板:六面精磨,平行度、垂直度管控到位,公差小,拿到可以直接开粗,节省机台时间,单价更高。很多小厂贪图毛料便宜,忽略后续机台工时。模具加工,机台工时成本远高于材料差价。简单算一笔账:省几百元材料费,多花几千 CNC 工时,得不偿失。根据加工需求选择板材状态,才是真正降本。

0512-66832080