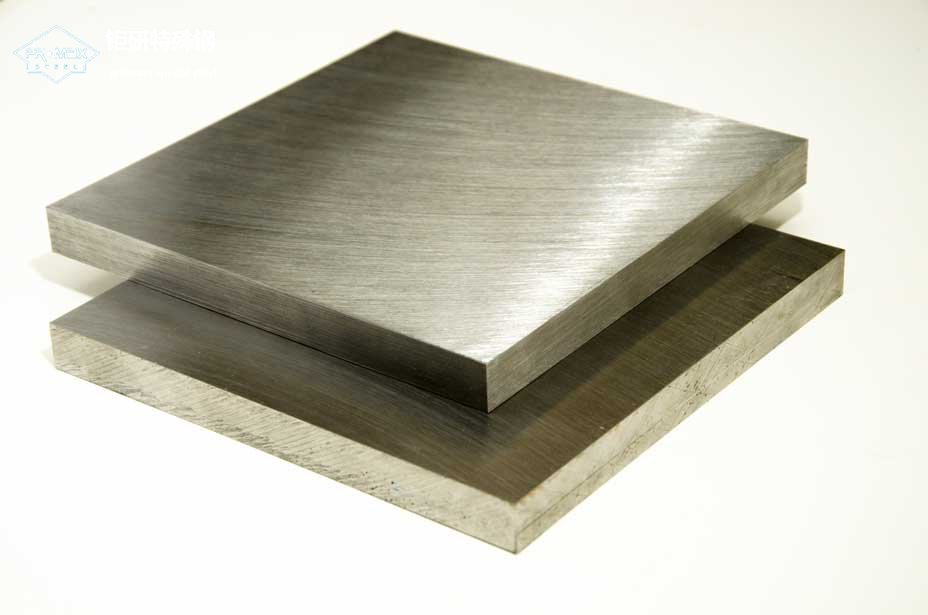
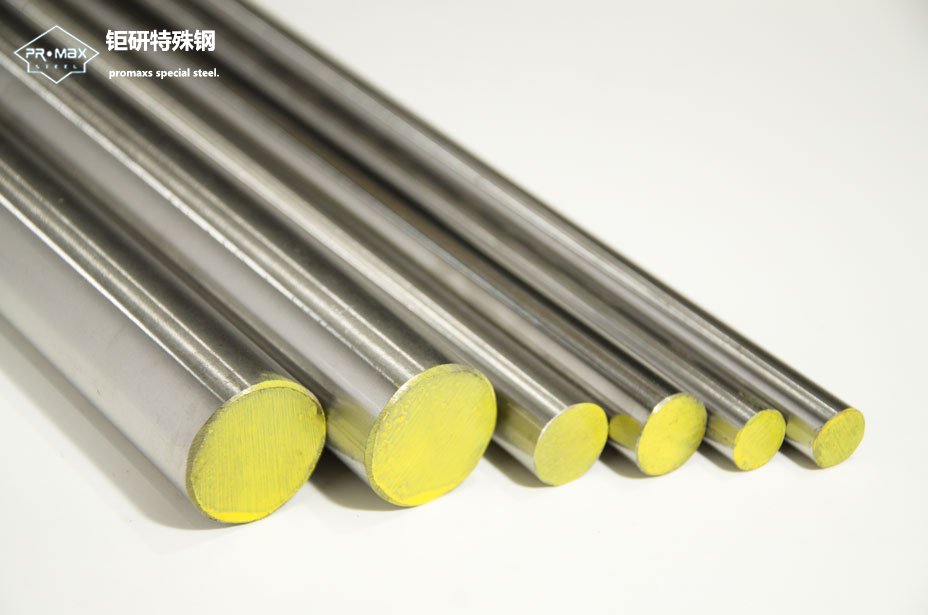
SKD11模具钢在工业生产中占据重要地位。这种高碳高铬合金工具钢含有约1.5%碳元素和12%铬成分,同时添加钼与钒强化性能。其硬度表现突出,经过适当热处理可达HRC58-62区间。
材料内部组织呈现均匀碳化物分布。这种微观结构确保切削加工时获得良好尺寸稳定性。热处理工艺对*终性能产生决定性影响。常规操作包含两个关键阶段:首先在1000-1050摄氏度完成奥氏体化过程,随后通过空冷或油冷实现马氏体转变。回火温度通常控制在180-200摄氏度范围,这个环节能有效消除残余应力。
实际应用中,SKD11常出现切削刃口磨损现象。这主要源于碳化物颗粒在高速切削时发生剥落。通过优化热处理参数,可以改善碳化物分布状态,从而延长刀具使用寿命。电火花加工时需要注意表面白层问题,这个硬化层深度通常控制在0.03毫米以内。
模具制造过程中经常遇到尺寸精度偏差。这往往与材料内部残余奥氏体含量有关。采用深冷处理工艺能将残余奥氏体比例降至5%以下,显著提升尺寸稳定性。对于精密模具,建议在粗加工与精加工之间增加去应力退火工序。
**常见问题解答**
问:SKD11材料出现早期开裂是什么原因?
答:热处理过程中升温速度过快导致应力集中是主因。建议阶段式升温,在400摄氏度及800摄氏度设置保温平台。材料厚度超过100毫米时,升温速率应控制在80摄氏度/小时以内。
问:如何改善SKD11的耐磨性能?
答:采用真空热处理工艺可提升表面质量。将淬火温度提高至1030摄氏度并配合三次回火,能使碳化物更细密分布。表面处理可选用低温渗氮工艺,形成20-40微米化合物层。