**FS136与FS639模具钢特性分析**
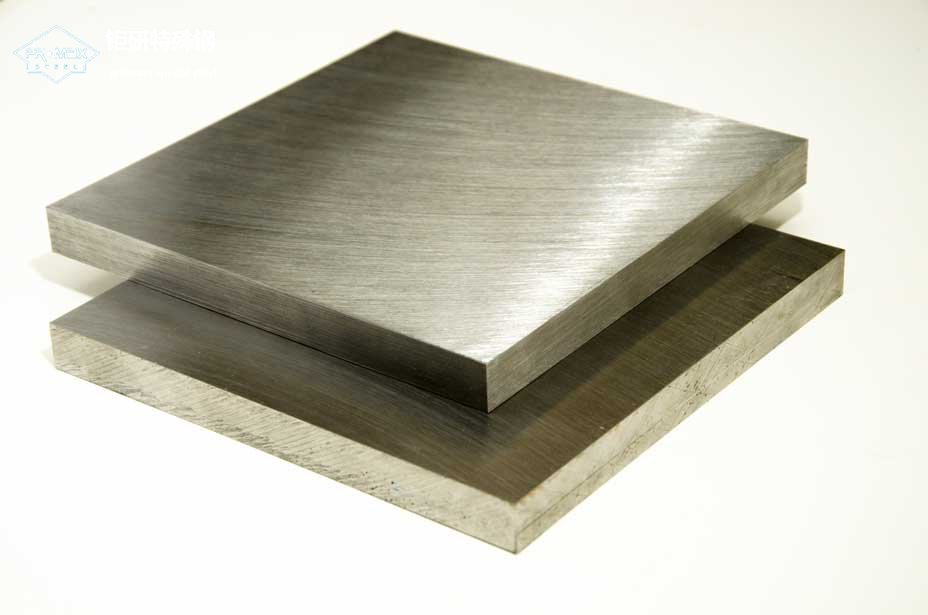
FS136属于优质不锈钢种,具备高纯净度与均匀组织。其铬含量约13.6%,碳含量控制在0.38%左右,通过真空熔炼技术有效降低硫磷杂质。该材料硬度可达HRC 31-35,镜面抛光性能优异,表面粗糙度可达Ra 0.025μm以下。耐腐蚀性能显著,在醋酸、柠檬酸等弱酸环境中表现稳定。热处理工艺需采用1020-1050℃固溶处理,配合二级回火使碳化物细化分布。
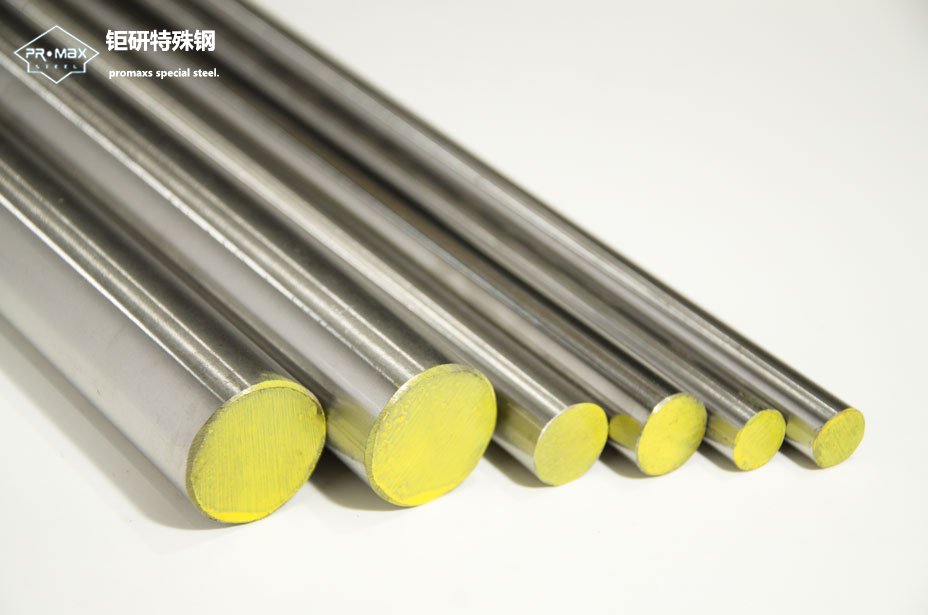
FS639作为高速钢系列材料,钨钼复合合金体系为其特征。主要成分包含5.8%钨、4.8%钼及1.7%钒元素。热处理后硬度可达HRC 64-66,红硬性在620℃环境下仍保持HRC 58以上。碳化物颗粒尺寸控制在2-3μm级别,抗弯强度维持在3800MPa水平。该材料在高温工作条件下仍保持切削能力,适合加工高硬度复合材料。
两种材料在应用领域存在明确区分。FS136主要应用于光学透镜模具、医疗器械成型腔体等表面质量要求较高的领域。FS639常用于齿轮刀具、精冲模具等需要承受剧烈摩擦的工况环境。在机加工阶段,FS136建议采用陶瓷砂轮进行精磨,FS639需选用CBN砂轮处理。
**相关问答**
问:FS136材料在潮湿环境中是否需要额外防锈处理?
答:在相对湿度85%以下环境中,FS136凭借其13%铬含量可形成钝化膜,无需特殊防锈措施。但长期接触氯离子环境时,仍需进行电镀或PVD涂层保护。
问:FS639进行线切割加工时应注意哪些参数?
答:建议采用0.25mm铜丝,脉冲宽度控制在28-32μs,放电间隙保持0.03mm。加工后需立即进行180℃×3h去应力回火,避免显微裂纹扩展。