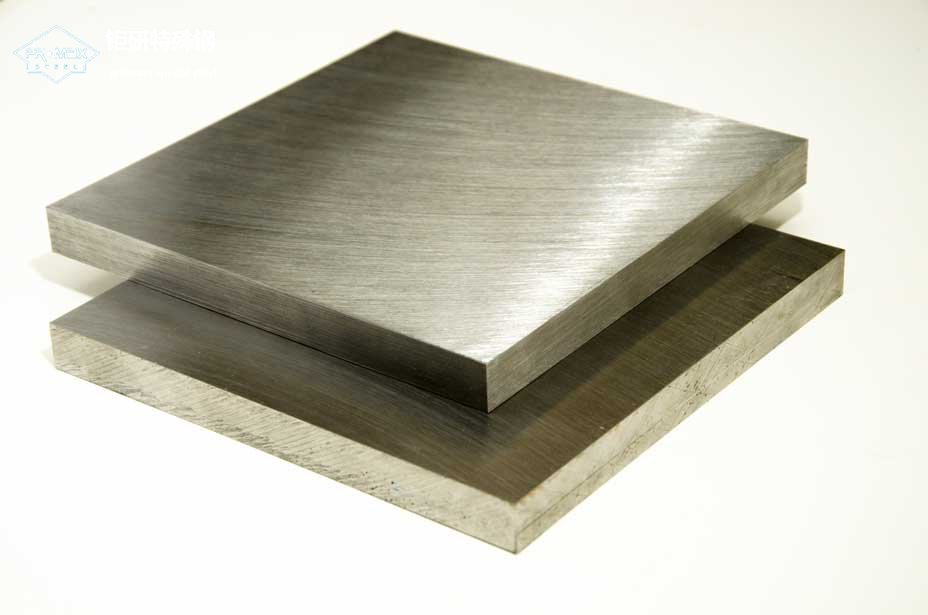
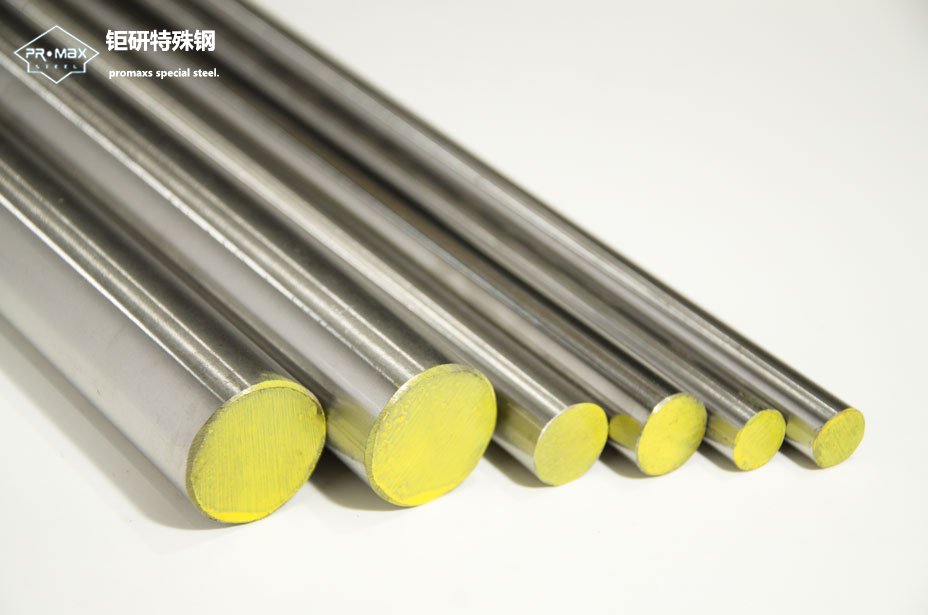
S136模具钢以其优异的耐腐蚀性和抛光性能,广泛应用于高要求的外观件模具制造。该材料在前后模处理中,加硬工艺的选择直接影响模具寿命与成品质量。
前模通常指直接参与产品成型的模具部分,直接接触塑料或腐蚀性介质。前模加硬至48-50HRC可平衡耐腐蚀性与耐磨性。这一硬度范围能有效抵抗塑料熔体冲刷,保持镜面抛光效果长期稳定。过高的硬度可能导致韧性下降,在频繁顶出动作中产生微裂纹。
后模作为支撑与顶出机构安装区域,承受机械疲劳与冲击载荷。后模加硬至46-48HRC更为适宜。适度硬度保证顶针孔壁的抗变形能力,同时避免因硬度过高导致的应力开裂。对于有滑块抽芯结构的后模,保持HRC46±1的硬度可兼顾耐磨与抗冲击需求。
热处理过程需严格控制回火温度与时间。520℃二次回火可使碳化物均匀析出,避免抛光出现橘皮现象。深冷处理能促进残余奥氏体转化,提升尺寸稳定性。对于长期在潮湿环境使用的模具,建议表面进行PVD涂层处理以增强防腐能力。
**常见问题:**
问:S136模具在注塑PC材料时硬度是否需要调整?
答:注塑工程塑料时建议前模硬度提升至50-52HRC,PC材料的高温腐蚀性会加速模具表面劣化。
问:加硬后的S136能否进行焊接修复?
答:需采用专用不锈钢焊条预热至300℃后施工,焊后立即进行500℃去应力退火,否则热影响区会出现硬度突变。